Два завода могут установить один и тот же вертикальный упаковщик, один и тот же мультиголовочный дозатор и один и тот же чеквейер и при этом закончить год с линиями, которые ведут себя совершенно по-разному. Список оборудования редко является тем, что их разделяет; макет есть. Расстояние между станциями, место, куда сбрасывают бракованные мешки, сколько места у техника, чтобы открыть защитную дверь, и место хранения рулонов пленки — все это определяет, сколько хороших мешков покидает линию за смену.
Короткий ответ: Сначала создайте компоновку автоматической упаковочной линии вокруг передовой машины и реалистичного целевого показателя производительности, а затем расширите ее для доступа к обслуживанию, переналадке и обработке брака. Планировки, сделанные задом наперед из любой свободной площади, как правило, перекладывают дорогостоящие проблемы — голод на упаковочной машине, заблокированные конвейеры, переналадки, требующие двух человек — после установки производственной команде.
Контент
На каждой линии есть одна станция, которая задает ритм. На линии гранулирования обычно используется вертикальная машина для формования, наполнения и запечатывания. На линии подачи порошка это может быть шнековый наполнитель или шнековый дозатор. На линии с несколькими артикулами зачастую именно пакетная машина имеет самую длительную переналадку. Сначала найдите ее, а затем рассматривайте все остальные станции как поддержку.
Эту схему определяют две цифры: производительность этой станции и количество часов в смену, в течение которых она фактически производит хорошие упаковки. Упаковщик, рассчитанный на производительность 80 мешков в минуту, не сможет доставить 80 пакетов в минуту — сращивание пленки, время цикла взвешивания, охлаждение шва, удаление отходов и короткие остановки — все это требует усилий. Команды, определяющие размеры последующих конвейеров и упаковщиков коробок в соответствии с паспортной табличкой, обычно получают упаковщика, который большую часть смены голодает. Команды такого размера, которые обеспечивают хорошие результаты, оставляют возможность для улучшения, не совершая двойных покупок.
На практике выходная мощность линии близка к самой низкой скорости станции, умноженной на реалистичное время безотказной работы , а не сумму всех спецификаций в предложении. Зафиксируйте это число, прежде чем кто-либо проведет конвейерную линию, потому что оно решает, нужен ли вам один упаковщик или два, и должен ли конец линии быть ручным или автоматическим.
Каким бы ни был продукт, автоматическая линия делится на пять функциональных блоков, каждый из которых задает свой вопрос по планировке помещения. Физическая близость взвешивания и формирования мешков сокращает падение продукта, что уменьшает количество пыли, рассыпаний и сноса веса. Проведение осмотра и обработки отходов рядом с проходом предотвращает закапывание контейнеров для отходов за охраной — небольшое решение, которое экономит много времени на ходьбе.
| Зона | Типовое оборудование | Вопрос, который нужно решить заранее |
|---|---|---|
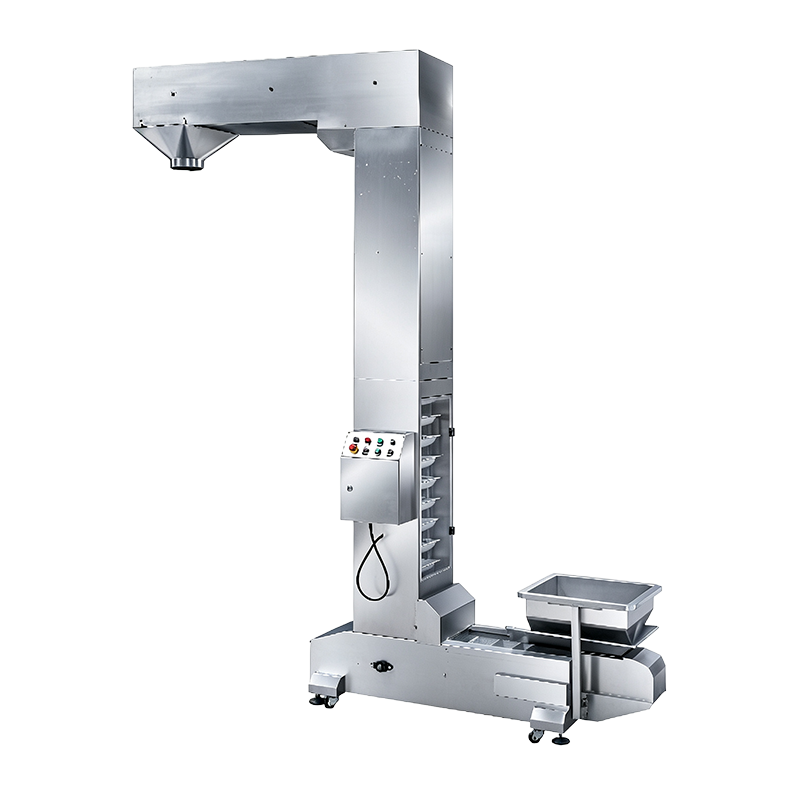
| Прикорм и кормление | Ковшовый элеватор Z-типа, вакуумный погрузчик, наклонный конвейер, винтовой элеватор | Куда поступает сырье и может ли оператор заправить товар, не заходя на охраняемую территорию? |
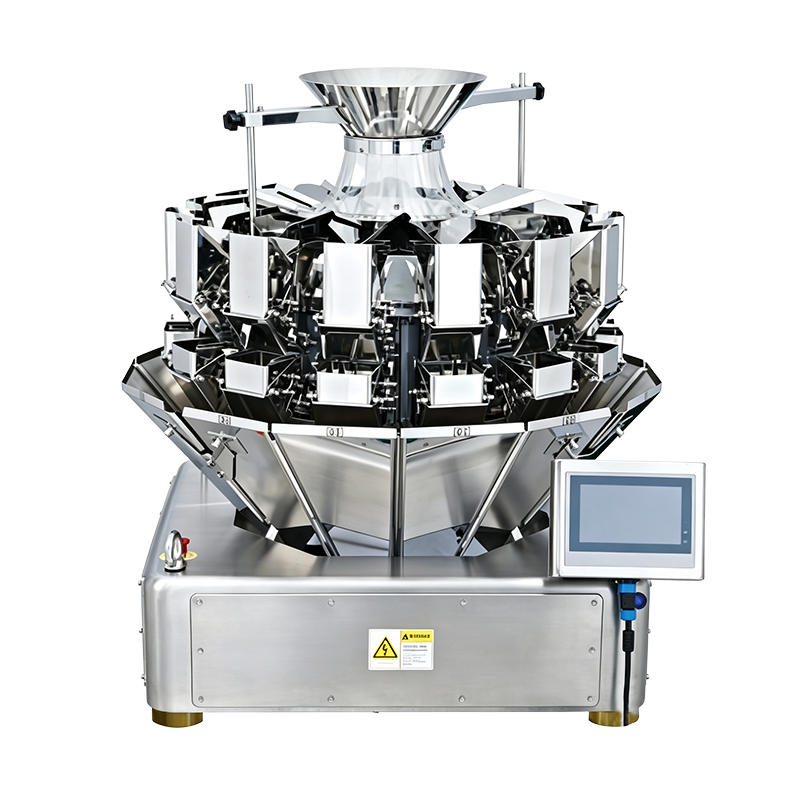
| Взвешивание и дозирование | Мультиголовочный дозатор, линейный дозатор, шнековый наполнитель, мерный стакан | Какой принцип взвешивания подходит для продукта и насколько далеко находится падение до формирователя мешка? |
| Формирование сумки или мешочка | Вертикальная машина для наполнения и запайки, автоматическая машина для изготовления готовых пакетов | Какие стили сумок популярны сейчас и какие, скорее всего, появятся в ближайшие три года? |
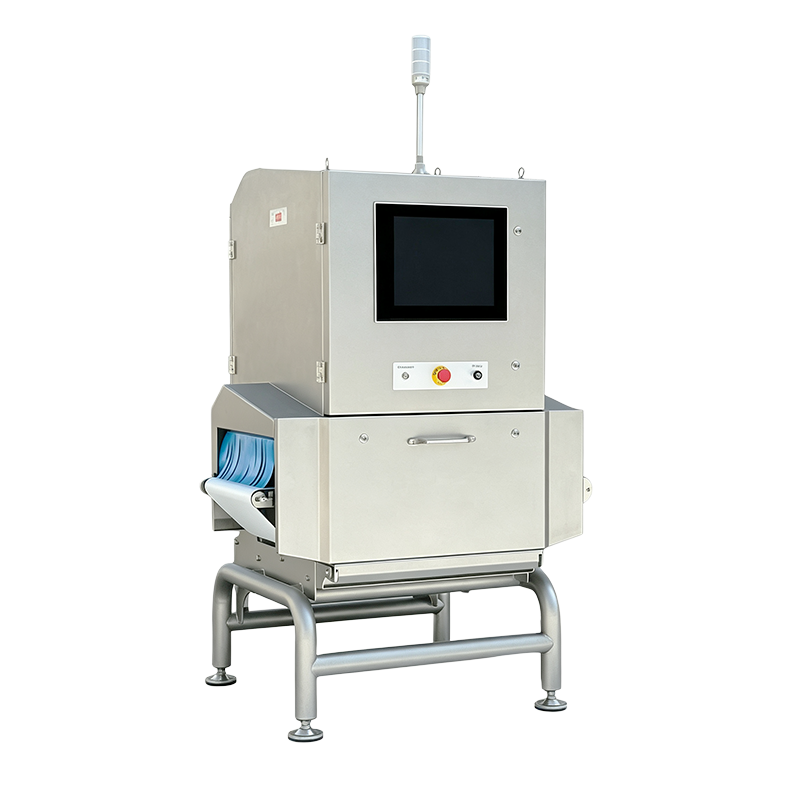
| Проверка и отбраковка | Чеквейер, металлодетектор, система рентгеновского контроля | Куда отправляется бракованная упаковка и можно ли подтвердить брак без остановки линии? |
| Упаковка коробок и паллетирование | Сборщик коробок, упаковщик коробок, упаковщик, кодировщик, робот-укладчик | Ручное или автоматическое завершение линии и сколько места для накопления требуется для каждого варианта? |
Три топологии охватывают большинство заводских цехов, и выбор меняет площадь задолго до того, как будет зафиксирован единый номер модели. Последовательная линия пропускает один поток продукта через каждую станцию. Параллельная линия дублирует часть потока, поэтому одна половина может продолжать работать, а другая останавливается. Смешанная линия имеет общий входной конец и разделяется на выходе, что подходит для долгосрочного базового продукта с вариантами для краткосрочного выпуска.
| Топология | Лучше всего подходит | Компромисс |
|---|---|---|
| Серия | Одно семейство продуктов, большие объемы, стабильный спрос. | Высочайшая эффективность на квадратный метр, но без дублирования — одна остановка решает все |
| Параллельно | Несколько SKU или производство, где время безотказной работы важнее, чем площадь помещения | Дублирует оборудование и инженерные коммуникации, увеличивая пространство для части потока примерно вдвое. |
| Смешанный | Базовый продукт длительного выпуска плюс частые короткие тиражи | В целом хороший баланс, но маршрутизация, слияние и элементы управления требуют больше усилий по планированию. |
Если ваша цель по хорошей производительности может быть достигнута на последовательной линии с разумными буферами, не поддавайтесь искушению построить две полулинии. Дублированные пути потока означают дублированную очистку, дублированную переналадку и вдвое больше мест, где продукт может простоять и залежаться.
Большая часть переработок макета происходит из-за элементов, над которыми никто не работал до недели установки. Прежде чем подписать рисунок, пройдитесь по рисунку с помощью этих шести пунктов:
На влажных или липких продуктах добавьте дренажные лотки, защиту от промывания двигателей и датчиков, а также план выхода воды для ополаскивания из помещения. Это дешевые линии на чертеже и дорогие после заливки бетона.
Как только зоны и топология определены, выбор оборудования быстро сужается. Упаковщик, задающий темп, определяет высоту конвейера и размер буфера; взвешивающая головка определяет время цикла и, следовательно, длину капли; станция контроля определяет, где должны находиться желоб для отбраковки и контейнер для подтверждения.
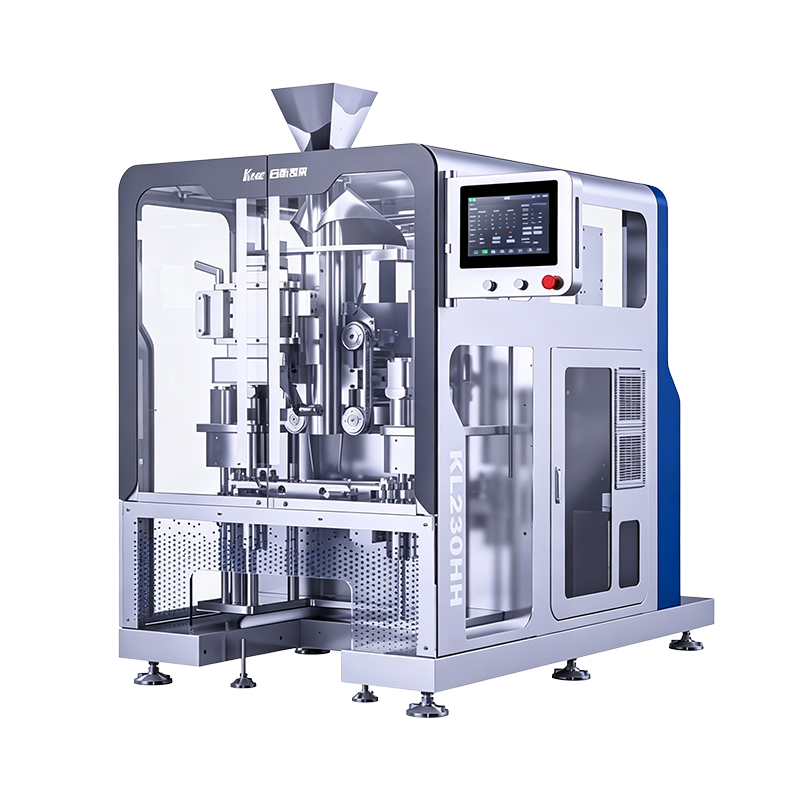
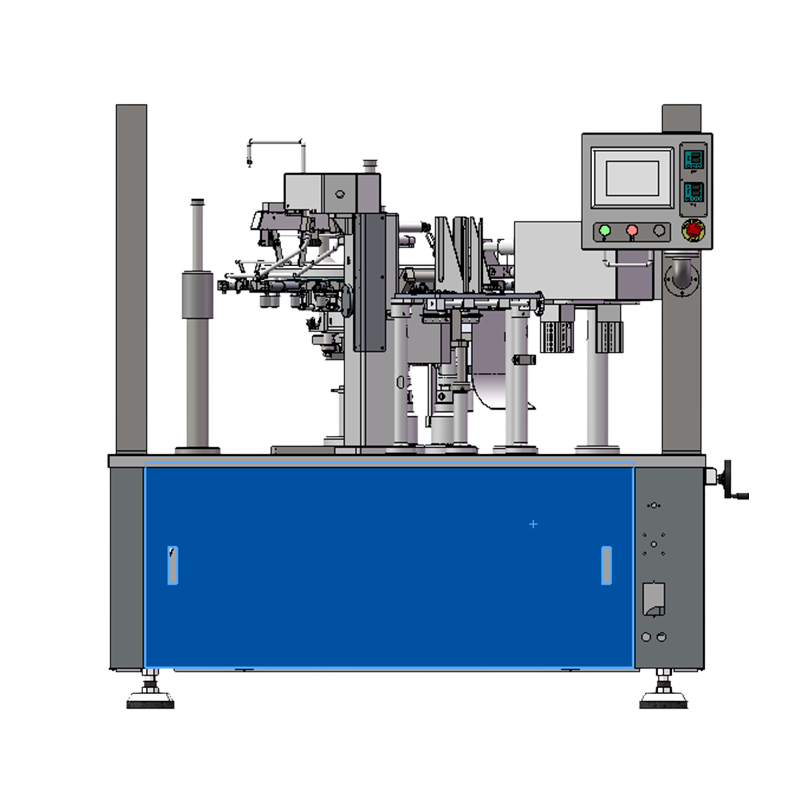
Для производства гранул и снеков в пакетах среднего размера часто используется высокоскоростная вертикальная машина: KL230H работает с форматом пакетов среднего размера в верхнем диапазоне скоростей, поэтому размеры последующих конвейеров и упаковщика в коробки должны быть подобраны на основе этой машины, а не более медленной машины, которая будет заменена позже.
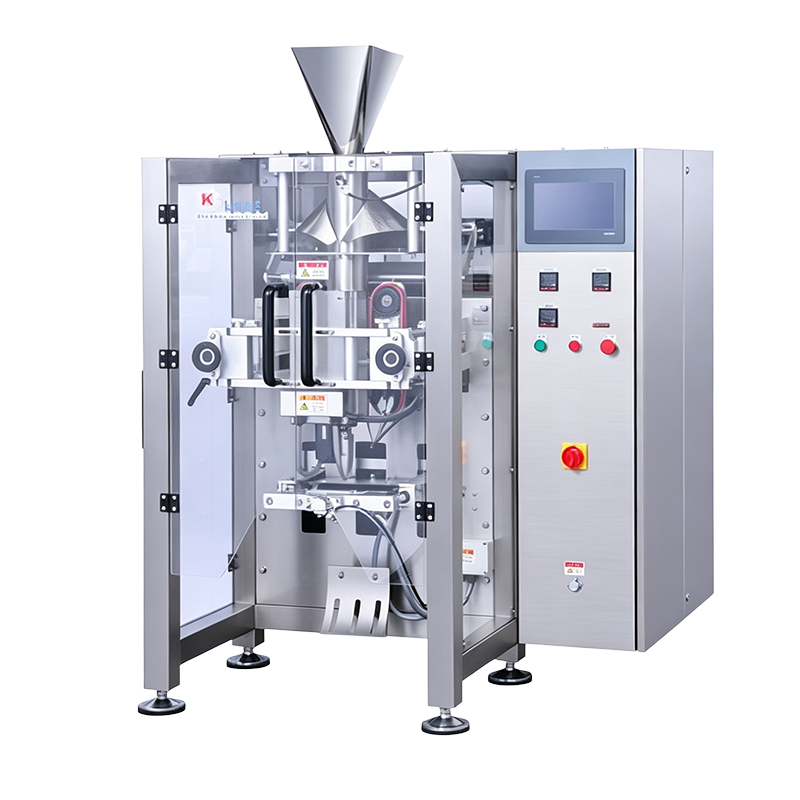 KL230H Высокоскоростная вертикальная упаковочная машина для средних пакетов Высокоскоростной вертикальный упаковщик KL230H для средних мешков, 15–150 мешков в минуту, подходит производителям орехов, замороженных продуктов и сельскохозяйственной продукции, которым требуется более высокая производительность по средним мешкам. Посмотреть продукт →
Там, где окно веса упаковки узкое (маленькие пакеты, точная дозировка, низкий допуск на раздачу), высокоточные линейные весы обычно являются лучшим партнером по компоновке, чем большие многоголовочные дозаторы, поскольку их более короткий цикл обеспечивает компактность пути падения и простоту улавливания пыли.
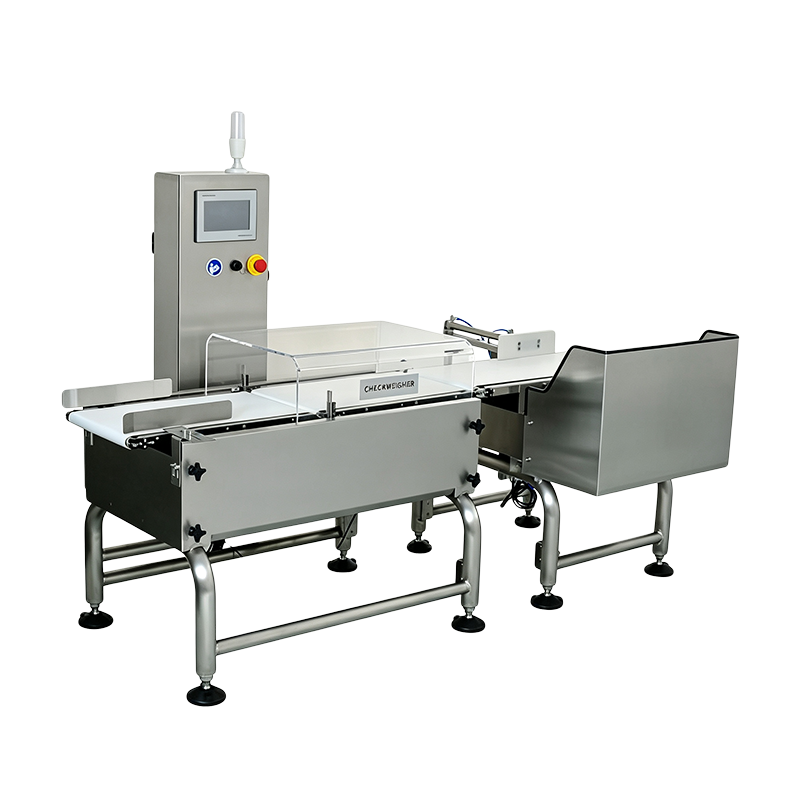 EW-300-1000 Высокоточный линейный чеквейер для взвешивания Для узких окон веса упаковки и точного дозирования этот линейный чеквейер обеспечивает точность ±0,3 г и скорость до 80 шт./мин на ленте длиной 300 мм. Посмотреть продукт →
Инспекционный блок заслуживает раннего размещения, а не оставшегося угла. Стандартный металлодетектор, размещаемый после герметизации и перед упаковкой ящиков, требует достаточной длины открытого конвейера для чистого брака и контейнера для подтверждения, до которого оператор может дотянуться, не наклоняясь над ограждением. Если вы все еще сравниваете поголовье и принципы взвешивания, это руководство по выбор между мультиголовочным и линейным взвешиванием объясняет, где каждый из них подходит.
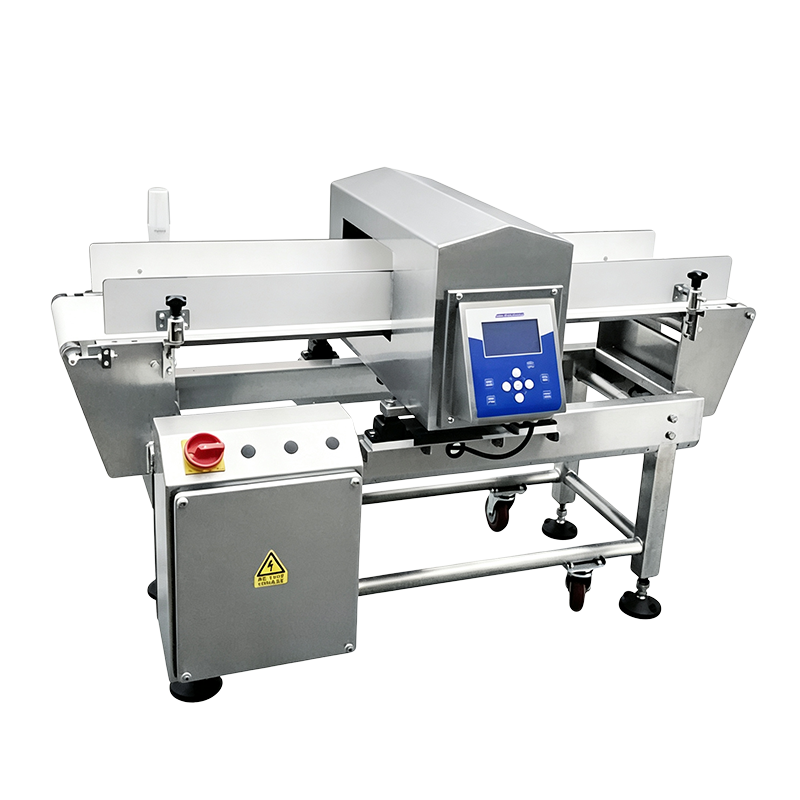 Стандартная машина для обнаружения металлов ER3515 Стандартный металлодетектор для упакованных снеков, лекарств в коробках и приправ в бутылках; Апертура 350×150 мм, способность обнаружения Fe≥0,8 мм. Посмотреть продукт →
Чертежи-макеты выглядят спокойно, потому что на них ничего не меняется. Настоящие линии подходят. Если три SKU используют один и тот же упаковщик, то при планировке детали формата, пленка и печатные цилиндры должны располагаться на расстоянии вытянутой руки от машины, а тележка с инструментами должна находиться вне прохода. Переналадка, которая занимает 25 минут вместо 45, часто является решением о месте хранения, а не техническим.
Буферы — еще один тихий фактор. Короткий накопительный стол между упаковщиком и упаковщиком коробок поглощает микроостановки и предотвращает остановку линии каждый раз, когда сборщик коробок колеблется. Однако слишком большой буфер скрывает медленную станцию и позволяет продукту оставаться достаточно долго, чтобы иметь значение для липких или чувствительных к температуре товаров — поэтому рассчитывайте его на несколько минут производства, а не на смену.
Обращение с бракованными изделиями заслуживает такой же дисциплины. Отбракованные металлодетекторами, контрольным взвешиванием и рентгеном продукты должны попадать в запертый или четко обозначенный контейнер за пределами охраняемой зоны, причем датчик подтверждения должен быть расположен таким образом, чтобы неудавшийся брак останавливал линию, а не позволял подозрительной упаковке продолжать движение. Линии для производства продуктов питания, кормов для домашних животных и сельскохозяйственных линий обычно добавляют к этому блоку средства контроля пыли, промывки и защиты от вредителей; тот решения для упаковки пищевых продуктов Обзор показывает, как обычно группируются эти конфигурации.
Не существует полезной общей цифры. Пространство зависит от пропускной способности, размера мешка и желаемого объема буфера, а также от пространства для обслуживания вокруг каждой машины. Компактная одноупаковочная линия с ручным окончанием линии может уместиться на площади в несколько десятков квадратных метров, тогда как для того же продукта с автоматической упаковкой в ящики и паллетированием может потребоваться в несколько раз больше, в основном для накопления и штабелирования поддонов.
В большинстве макетов детектор металла устанавливается после запечатывания, а также до или после контрольного взвешивания, в зависимости от стабильности упаковки и механизма отбраковки. Решающим фактором обычно является подтверждение отклонения: какое бы устройство не отбраковало первым, у него должно быть место для контейнера и датчика, а второе устройство не должно повторно принимать упаковку, которую уже отбраковало первое.
Зарезервируйте площадь и подсобные мощности вместо того, чтобы сразу покупать вторую машину. Дополнительная длина зоны осмотра и упаковки ящиков, запасной запас сжатого воздуха и один дополнительный источник питания недороги во время строительства и неудобны в дальнейшем.
Линейная скорость — это то, что может сделать самая медленная станция в идеальных условиях. Хорошая производительность — это то, что оставляет на линии товарный продукт за смену после остановок, браковки, переналадки и очистки. Решения по компоновке, особенно размер буфера и пространство доступа, влияют на второе число гораздо больше, чем на первое.
Самое полезное, что вы можете принести в разговор с поставщиком, — это не список пожеланий по машинам, а измеренный целевой показатель производительности, список SKU на следующие три года и план помещения с сеткой столбцов и отмеченными коммуникациями. Благодаря этим трем элементам компоновка автоматической упаковочной линии перестает быть простым чертежом и становится производственным решением, которое по-прежнему выглядит разумным даже спустя два года после ввода в эксплуатацию.
Свяжитесь с нами
+86-573-82788180
+86-15325730953
Нужен адрес электронной почты
info@mainfill.com
jiayingzhuge18@qq.com
О нас
Компания Цзясин K-Line Машинери Ко., Лтд. (Jiaxing K-Line Machinery Co., Ltd.) является производителем и поставщиком автоматического упаковочного оборудования, обслуживающим внутренний и зарубежный рынки высококачественной продукцией.
Ссылки
Продукция
Получите бесплатную смету
 English
 中文简体
 Español
 русский