Пищевой завод, который только что утвердил новый артикул, обычно имеет наготове три цифры: целевое количество мешков в минуту, размеры мешков и дату установки. Число, которое незаметно решает остальную часть проекта, — четвертое, и его редко записывают — как ведет себя продукт в тот момент, когда он покидает весы и падает в сумку.
Если вы ошибетесь, то линия с производительностью 80 упаковок в минуту установится на уровне 50 на 55, а раздача незаметно съедает несколько граммов из каждой пачки. Последовательность действий, предотвращающая это, невзрачна, но надежна: определите характеристики продукта, выберите метод дозирования, выберите формат пакета, затем транспортировка по размеру, проверка и упаковка коробок вокруг самой медленной станции в цепочке. Покупка упаковочной машины и установка всего остального вокруг нее — наиболее распространенная причина, по которой новая линия не достигает целевого показателя окупаемости в первый год.
Контент
Система дозирования эффективна настолько, насколько хороши данные о продукте, стоящие за ней. Прежде чем сравнивать модели, составьте одностраничный лист продукта, который ответит на шесть вопросов:
Для двух продуктов, которые на чертеже выглядят одинаково, могут потребоваться совершенно разные устройства подачи. Замороженные овощные смеси хорошо текут и подходят для комбинированного взвешивания. Курага прилипает, размазывается уплотнениями и нужен другой подход. Сухое молоко ведет себя как жидкость в бункере и как пыль в воздухе, поэтому для него требуется шнековый наполнитель и пылеудаление, а не весы.
Большинство очередей с едой, независимо от того, упаковывают они 30 пакетов в минуту или 300, можно разделить на пять зон. Прежде чем просматривать расценки, просмотрите каждый продукт на бумаге.
Между зонами добавляйте накопления. Двухметровая буферная петля конвейера поглощает тридцать секунд, потраченных на склеивание пленки или застревание, и это намного дешевле, чем остановка весов каждый раз, когда упаковщик в коробки колеблется.
Дозирование – это то, где деньги зарабатываются или теряются. Каждый грамм ненужной распродажи в упаковке 250 г, умноженный на 60 пакетов в минуту и две смены, становится статьей расходов, которая затмевает разницу в цене между двумя типами наполнителей.
| Метод | Типичные продукты | Рабочая точность | Практические ограничения |
|---|---|---|---|
| Комбинированные (многоголовочные) весы | Замороженные овощи, орехи, снеки, конфеты, макароны, лакомства для домашних животных. | ±0,5–1,5 г в дозах 100–500 г. | Нужны сыпучие кусочки; высокие рамы требуют пространства над упаковщиком |
| Линейные весы | Рис, сахар, семена, гранулы, мелкодозовая розничная упаковка | ±1–2 г, более медленный цикл, чем у мультиголовки | Более низкая производительность на полосу; точность снижается при неравномерной подаче |
| Шнековый (шнековый) наполнитель | Мука, сухое молоко, специи, какао, кофе | ±1–2% дозы | Контроль запыленности, скопление продукта в тубе, дегазация после наполнения |
| Объемная чашка | Соль, сахар, рис, фасоль, сыпучие гранулы. | ±2–3% дозы | Любое изменение объемной плотности напрямую влияет на вес упаковки. |
Если в упаковке смешиваются два компонента — скажем, орехи и сухофрукты или пакетик приправы с блоком лапши — смесительный весовой дозатор с отдельными каналами подачи поддерживает стабильное соотношение без второй заправочной станции.
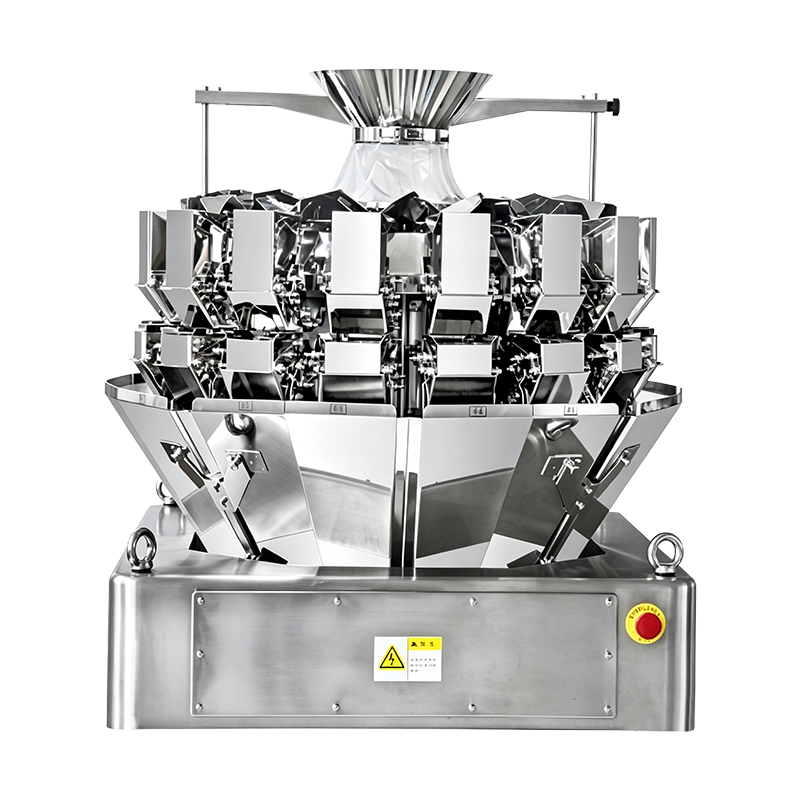 JW-A16 16-головочный мини-многоголовочный дозатор Для небольших доз сыпучих продуктов этот 16-головочный весовой дозатор обеспечивает дозирование от 2 до 200 г, скорость до 180 упаковок в минуту, а также двойные приемные бункеры для высокоскоростного взвешивания. Посмотреть продукт →
Выбор между комбинированным и линейным взвешиванием определяется допустимой дозой, целостностью детали и временем цикла, а не только ценой; тот Сравнение мультиголовочного и линейного взвешивания проходит через компромиссы с обработанными числами.
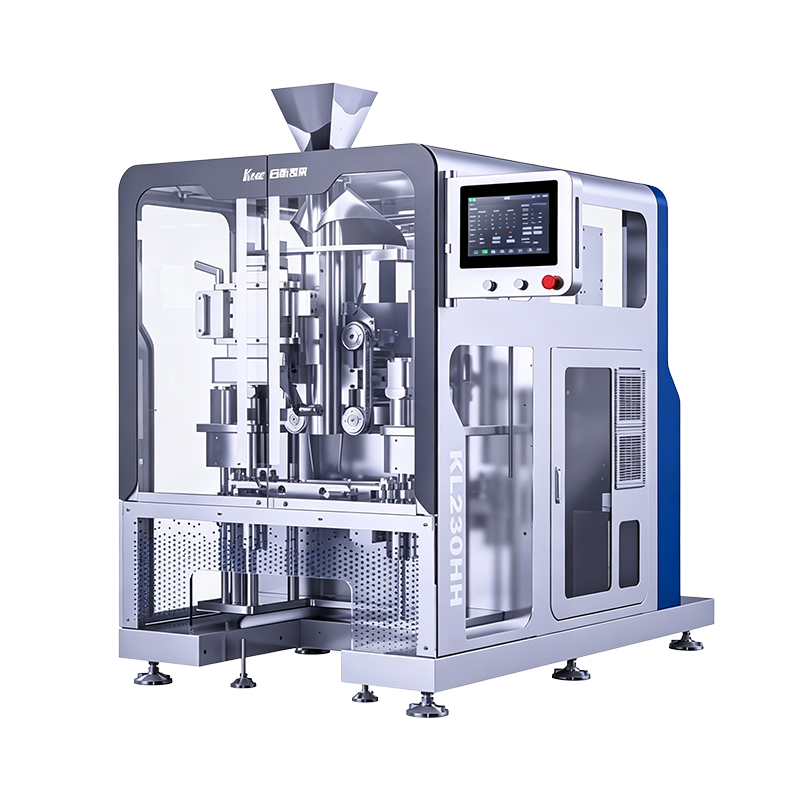
Именно от этого решения зависит склад пленки на заводе, наличие упаковки на полках и порядок обслуживания. Вертикальная форма-заполнение-запечатывание выполняется из плоского рулона, поэтому стоимость пленки за упаковку ниже, а скорость выше, но готовый пакет представляет собой подушку или ластовицу со скромной регистрацией отпечатка и без функции повторного запечатывания. Машины для изготовления готовых пакетов выбирают готовый пакет из магазина, открывают его, наполняют и запечатывают, что позволяет использовать стоячие основания, молнии, носики и более тяжелые наполнения с меньшей скоростью и более высокой стоимостью пленки.
Внутри каждого семейства наименование моделей обычно учитывает ширину и структуру мешков: компактные классы около 150 мм для небольших розничных упаковок, от 180 до 230 мм для сумок средней и средней длины и 270 мм и выше для большой вместимости или тяжелых работ. Выберите диапазон ширины мешка, структуру пленки и дозу, затем проверьте запас скорости.
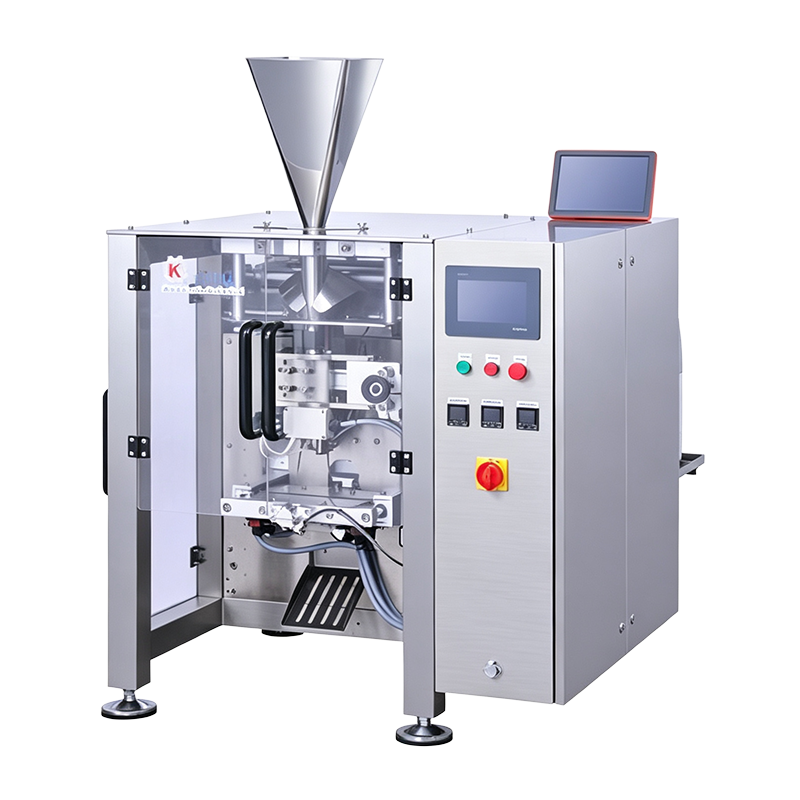 KL180H Высокоскоростная вертикальная упаковочная машина Имея ширину пакетов 50–150 мм, что и KL180S, он увеличивает скорость до 150 пакетов/мин за счет модернизированного контроллера движения для более высокой производительности линии. Посмотреть продукт →
Стоит уточнить одну деталь заранее: действительно ли диапазон ширины пакетов машины охватывает как ваш стартовый артикул, так и больший размер, запланированный на следующий год? Недостача прежней мощности в 20 мм превращает двухлетнюю машину в донора запчастей.
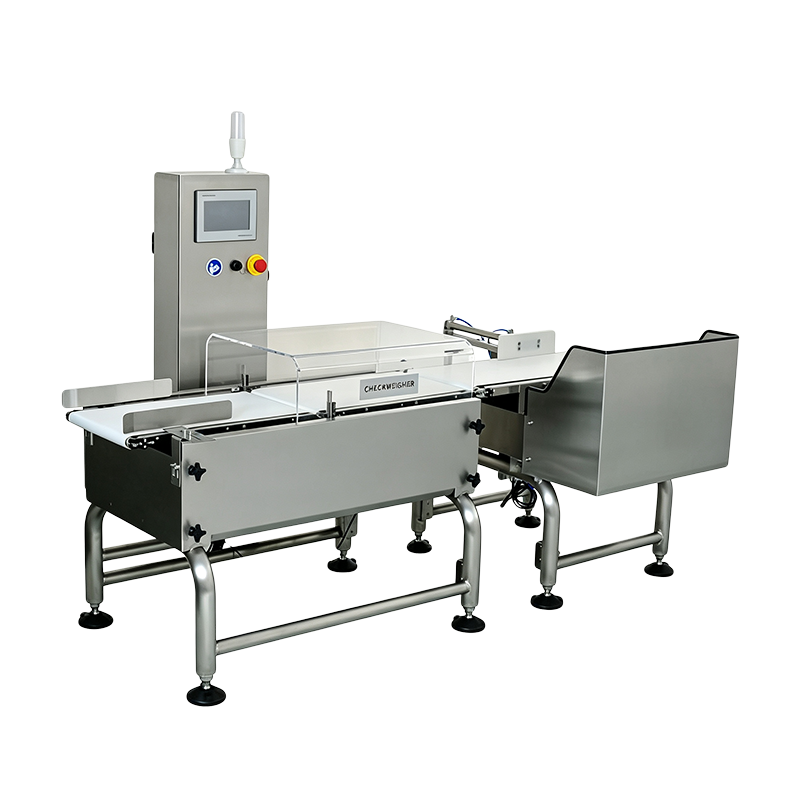
Инспекционное оборудование часто упоминается в последнюю очередь и подвергается критике в первую очередь. Два правила помогут сохранить честность. Во-первых, апертура металлодетектора или рентгеновского туннеля определяет чувствительность: большее отверстие пропускает более крупные продукты, но уменьшает размер обнаруживаемых фрагментов, поэтому выбирайте отверстие для самой высокой упаковки на линии, а не для средней. Во-вторых, чеквейер полезен только в том случае, если его устройство отбраковки проверено: каждый сигнал отбраковки должен вызывать физическое удаление, подтвержденное при запуске и снова в конце смены.
Типичные размеры образцов для испытаний находятся в диапазоне от 1,5 до 3,0 мм для образцов черных, цветных металлов и нержавеющей стали, в зависимости от апертуры и воздействия продукта. Продукты с высоким содержанием соли или влаги создают сигнал, который необходимо компенсировать, поэтому заводские испытания на реальном продукте имеют большее значение, чем спецификации каталога.
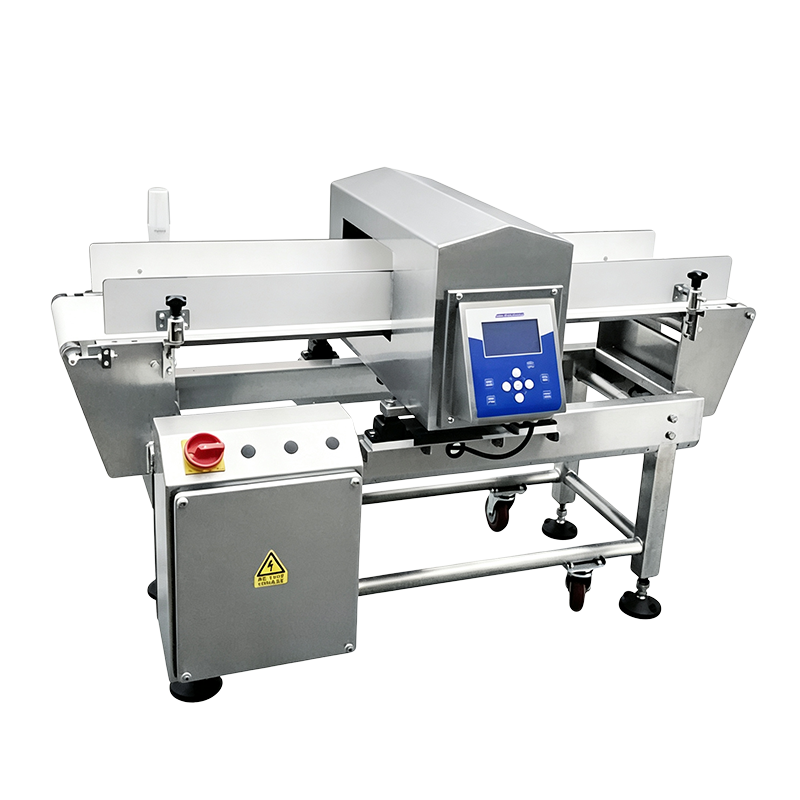 Стандартный линейный металлодетектор ER3515 Для упакованных закусок, лекарств в коробках и приправ в бутылках этот линейный детектор имеет апертуру 350×150 мм, память на 50 параметров продукта и несколько дополнительных устройств отбраковки. Посмотреть продукт →
Для заводов, упаковывающих несколько категорий, решения для упаковки пищевых продуктов Обзор группирует машины по станциям, чтобы линию можно было собрать в единую конфигурацию, а не собирать из отдельных каталогов.
Две линии с одинаковыми показателями скорости могут различаться количеством часов уборки в неделю. Подробности ищите во время посещения завода, а не после установки:
Фильмы тоже имеют значение. Диаметр рулона 300 мм означает меньшее количество стыков за смену, чем рулон диаметром 200 мм; на линии производительностью 70 мешков в минуту эта разница проявляется в измеримом приросте ежедневной производительности.
Возьмем упаковочную машину для замороженных овощей, рассчитанную на производительность 60 розничных упаковок в минуту по 250 г, шесть упаковок в коробке. Примените реалистичные потери в размере от 10 до 15 процентов из-за повреждений уплотнений, сращивания пленки, брака веса и коротких остановок, а установленная мощность должна составлять около 70 пакетов в минуту.
| Станция | Требуемый результат | Примененная надбавка | Выбранный рейтинг |
|---|---|---|---|
| Комбинированные весы | 60 дампов/мин | 15% за отказ | 70 дампов/мин |
| Упаковочная машина | 60 мешков/мин | 15% на стыки и упоры | 70 мешков/мин |
| Чеквейер | 60 упаковок/мин | Скорость ленты при шаге 200 мм | Производительность 70 упаковок/мин. |
| Упаковщик коробок | 10 коробок/мин | 20% на картонные джемы | 12 коробок/мин |
Обратите внимание на направление надбавок: они подталкивают каждую станцию выше целевого показателя продаж, а не до него. Линия, рассчитанная точно на 60 пакетов в минуту, обеспечит производство примерно 50 пакетов, и никакие усилия оператора не компенсируют эту разницу.
Приемочное тестирование — это этап, когда спецификации становятся договорными. Короткий, поддающийся проверке контрольный список защитит обе стороны:
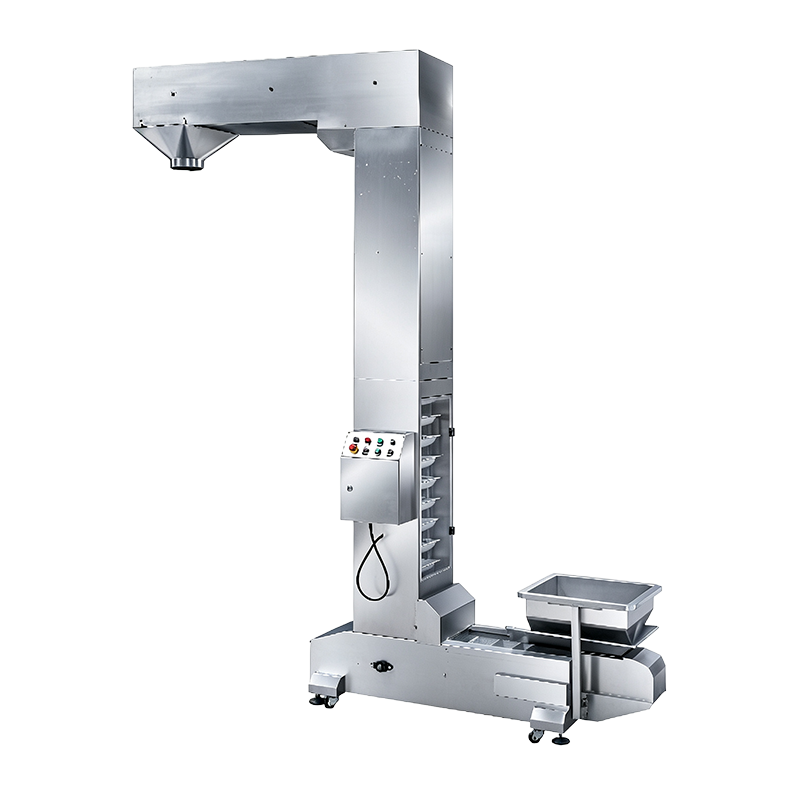
Однополосная линия от подающего элеватора до паллетайзера обычно занимает от 15 до 30 метров длины, плюс проходы для очистки и обслуживания шириной не менее одного метра с каждой стороны. Пространство над упаковщиком имеет такое же значение, как и площадь пола: мультиголовочный дозатор и система подачи могут добавить три метра высоты.
Да, и многие пищевые фабрики делают именно это: сначала ручная загрузка с помощью упаковочной машины, на второй год весы, на третий год проверка, в последнюю очередь упаковка в ящики. Важно то, чтобы будущие станции были учтены в раме, электрической схеме и высоте конвейеров с первого дня, иначе модернизация будет стоить дороже, чем оригинальное оборудование.
Только тогда, когда стандартный диапазон не может соответствовать ширине мешка, объему наполнения или форме продукта. При изготовлении нестандартных деталей время выполнения заказа и стоимость увеличиваются, поэтому сначала проверьте, соответствует ли соседняя модель той же серии спецификации со скромным запасом по скорости.
Отправьте реальные образцы, диапазон объемной плотности, целевую дозу и допуск, целевое количество мешков в минуту, рисунок мешка со структурой пленки и режим очистки. Этот пакет позволяет инженеру предлагать конфигурацию, а не каталожный номер, и обычно сокращает цикл предложения, а не продлевает его.
Автоматическая упаковочная линия представляет собой цепочку допусков: поток продукта на входе, точность дозы на весах, целостность уплотнения на губках, способность обнаружения на отверстии и целостность коробки на конце. Цепочка работает только в том случае, если каждое звено указано для одной и той же целевой производительности и одних и тех же данных о продукте — именно поэтому работа по спецификации в начале, какой бы утомительной она ни казалась, является самым дешевым проектированием во всем проекте.
Команда инженеров K-Line потратила почти два десятилетия на создание автоматической упаковки, и каждая система проектируется и изготавливается под наблюдением старшего технического персонала еще до того, как она достигает цеха заказчика. Если вы планируете продуктовую линию, наиболее полезным первым шагом будет образец продукта и три цифры: доза, переносимость и количество пакетов в минуту.
Свяжитесь с нами
+86-573-82788180
+86-15325730953
Нужен адрес электронной почты
info@mainfill.com
jiayingzhuge18@qq.com
О нас
Компания Цзясин K-Line Машинери Ко., Лтд. (Jiaxing K-Line Machinery Co., Ltd.) является производителем и поставщиком автоматического упаковочного оборудования, обслуживающим внутренний и зарубежный рынки высококачественной продукцией.
Ссылки
Продукция
Получите бесплатную смету
 English
 中文简体
 Español
 русский